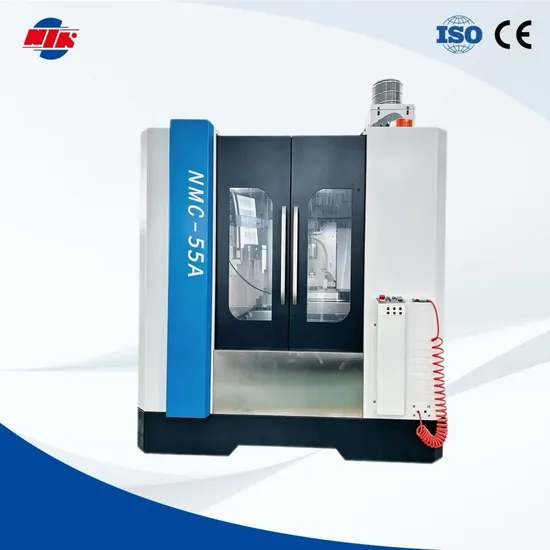
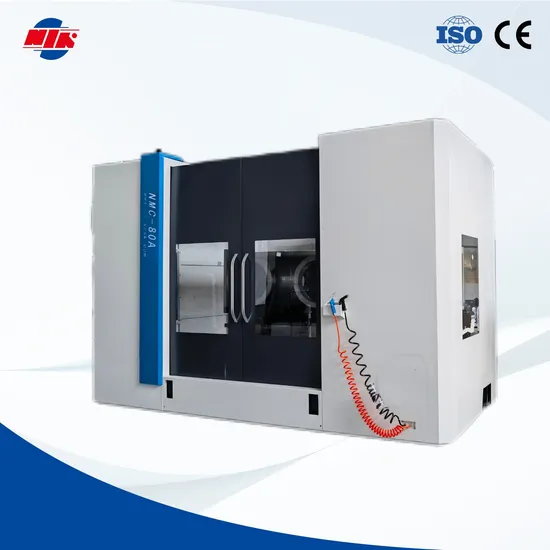
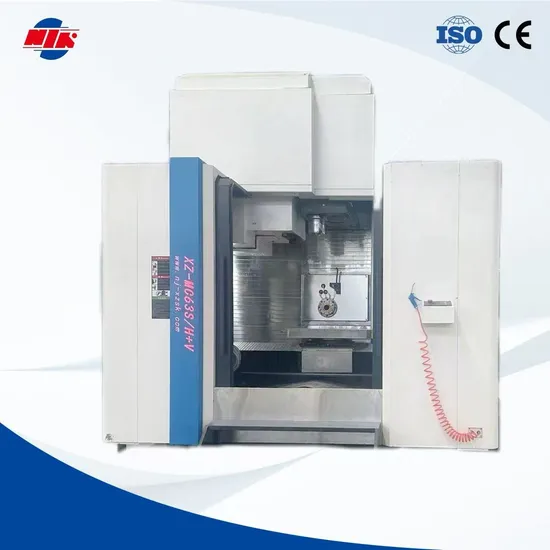
工件包络与工作台
先确认最大工件长宽高、重量、夹具空间和回转时的干涉范围,再确定工作台尺寸与承载。
 SUFENG CNC南京速锋数控
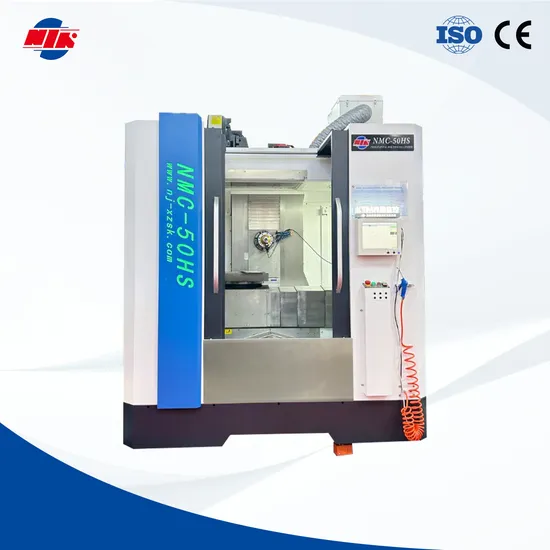
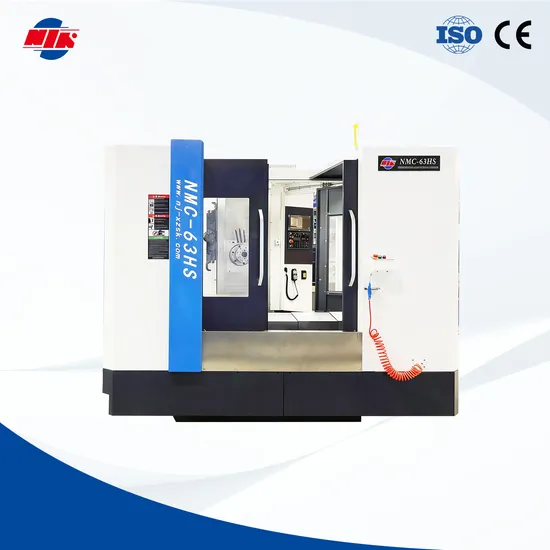
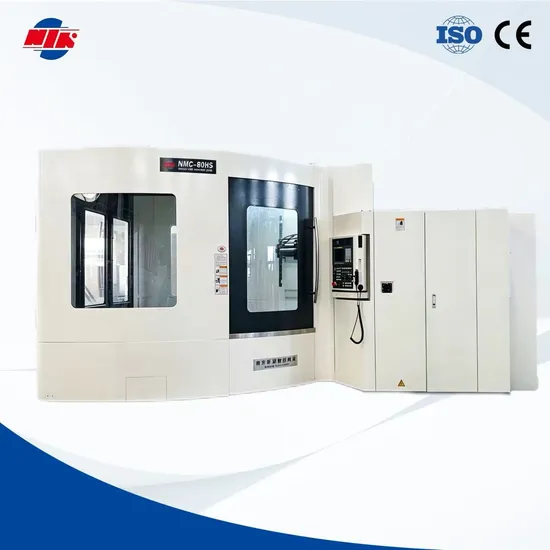
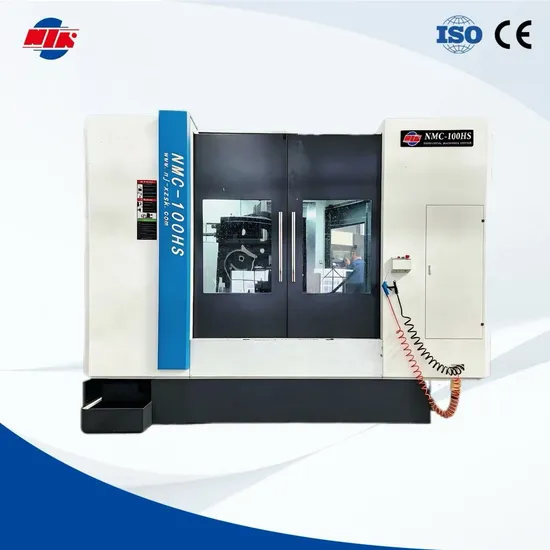
箱体、壳体、阀体等工件需要加工多个侧面和孔系,适合选用卧式加工中心。回转工作台可减少重复装夹,交换工作台便于衔接上下料。选型时先核对工件与夹具占用的空间、总重量,再比较主轴扭矩、回转精度和排屑方式。
箱体、壳体、阀体等工件需要加工多个侧面和孔系,适合选用卧式加工中心。回转工作台可减少重复装夹,交换工作台便于衔接上下料。选型时先核对工件与夹具占用的空间、总重量,再比较主轴扭矩、回转精度和排屑方式。
先确认工件、夹具和加工内容,再比较行程、承载、主轴与刀库。
先确认最大工件长宽高、重量、夹具空间和回转时的干涉范围,再确定工作台尺寸与承载。
根据材料、刀具直径、孔系和重切削比例选择主轴转速、扭矩、功率及刀柄规格。
多面加工应关注回转工作台的分度方式、定位精度以及长期使用后的稳定性。
深腔和箱体加工产生的切屑较多,应同步考虑冲屑、排屑器、冷却与自动换盘配置。
包括倒T型、正T型与立卧复合机型,用于箱体类零件的多面加工和重切削。
更适合箱体、壳体、阀体等多面、多孔系工件,尤其适合希望减少翻转和重复定位的生产任务。
箱体多面加工、深腔和连续生产可先考虑卧式;板类、模具和通用正面加工可先考虑立式。再用同一工件比较装夹次数、加工时间和成本。
可以根据节拍、工件重量和现场布局评估交换工作台、机器人上下料、在线检测和物料输送。
告诉我们工件的材料、尺寸、精度和目标节拍,工程师会协助选型或设计专用方案。